


 cxl@jihengfeng.com
 English
 Español
 日本語
 العربية


- Ajustement de la compatibilité des moules et des équipements de moulage par soufflage : mesures techniques visant à améliorer la stabilité de la production
- Facteurs clés pour prolonger la durée de vie des moules de soufflage : 5 points essentiels pour éviter les erreurs courantes d'utilisation
- Moules pour moulage par étirage-soufflage vs moules pour moulage par extrusion-soufflage : comparaison des différences de processus et des scénarios d'application
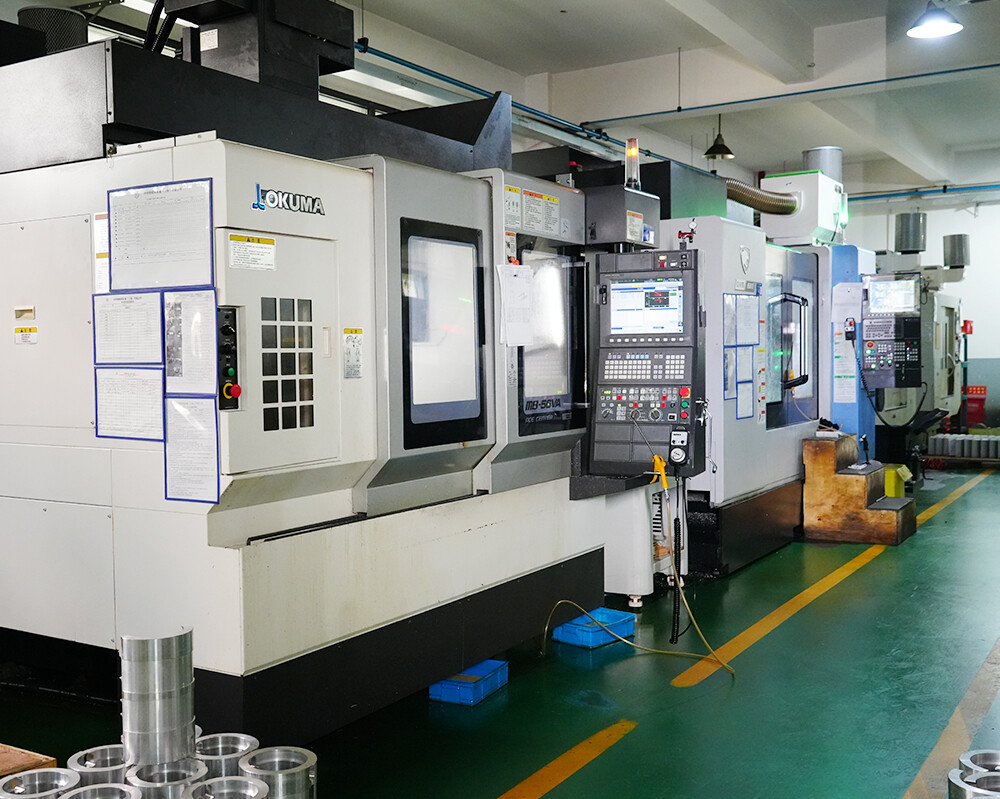
Usinage de moules de moulage par soufflage - Présentation des équipements d'usinage
- Catégorie:Équipement de production
- Coups:63
- Date de sortie:2025-08-19
- Partager:
- Détails
Dans le système de fabrication de composants pour machines d'emballage, la capacité d'usinage d'un seul équipement ne permet souvent pas de couvrir l'ensemble des caractéristiques géométriques d'une pièce. La structure des pièces de rechange haut de gamme intègre généralement des surfaces spatiales complexes, des systèmes de trous profonds et des corps de révolution de précision. Cela nous oblige à dépasser les limites des opérations sur une seule machine et à établir une matrice d'équipements couvrant le tournage, le fraisage, le perçage et l'érosion par étincelage (EDM). La rigidité de coupe, les caractéristiques de la broche et les systèmes de commande des machines de différentes marques ont chacun leurs propres spécificités ; la logique de cette matrice est de s'assurer que chaque caractéristique d'usinage soit associée aux paramètres de coupe et aux référentiels de positionnement les plus appropriés.
Pour répondre aux exigences des surfaces 3D complexes dans les cavités des moules de soufflage et aux trajectoires des cames des machines de remplissage, nous avons configuré des centres d'usinage Mazak 5 axes, Makino 4 axes et Jingdiao (Pékin) 5 axes, associés aux systèmes de broche Okuma pour l'usinage d'ébauche et de finition. La valeur d'ingénierie centrale de la synergie multi-axes réside dans la réduction du nombre de bridages de la pièce, évitant ainsi les écarts de référentiel causés par un repositionnement secondaire. C'est précisément en s'appuyant sur cette capacité d'usinage coordonné multi-axes que nous pouvons réaliser de manière stable la fabrication de moules et de pièces de rechange pour équipements (machines de soufflage, de remplissage et d'étiquetage) compatibles avec les marques Sidel, Krones, KHS, Tetra Pak, etc., garantissant que les tolérances géométriques de ces composants structurels centraux restent dans un intervalle de convergence strict lors d'un fonctionnement dynamique à haute vitesse.
Pour le traitement des pièces de révolution, le tour CNC américain Hardinge et le centre de tournage-fraisage Doosan prennent en charge l'usinage de composants tels que les noyaux de soupapes de précision et les colonnes centrales. La signification processuelle de l'usinage tournage-fraisage est de fusionner les opérations de tournage et de fraisage, contrôlant fondamentalement les erreurs de concentricité et de perpendicularité. Concernant les goulots d'étranglement des procédés spéciaux dans la fabrication de moules, l'érosion par étincelage à finition miroir Charmilles suisse est spécifiquement déployée pour traiter les étroites et les coins intérieurs aigus dans les cavités. Sa rugosité de surface résultante peut atteindre directement un état ne nécessitant pas de polissage, éliminant le risque de distorsion du profil de surface causé par le polissage manuel. Pendant ce temps, la machine de perçage profond importée d'Allemagne résout spécifiquement l'usinage des canaux de refroidissement avec des rapports longueur/diamètre extrêmes, assurant la rectitude de la paroi du trou et empêchant le flux dévié du liquide de refroidissement à l'intérieur des trous profonds.
L'essence de cette matrice d'équipements intégrée multi-marques et multi-procédés est l'internalisation des opérations sous-traitées. En compressant la chaîne de processus, nous coupons efficacement l'effet d'amplification des tolérances généré par les transferts intermédiaires, garantissant que la précision dimensionnelle finale des moules et composants complexes soit entièrement contrôlée au sein de notre boucle fermée d'usinage interne.


