


 cxl@jihengfeng.com
 English
 Español
 日本語
 العربية


- Ajustement de la compatibilité des moules et des équipements de moulage par soufflage : mesures techniques visant à améliorer la stabilité de la production
- Facteurs clés pour prolonger la durée de vie des moules de soufflage : 5 points essentiels pour éviter les erreurs courantes d'utilisation
- Moules pour moulage par étirage-soufflage vs moules pour moulage par extrusion-soufflage : comparaison des différences de processus et des scénarios d'application
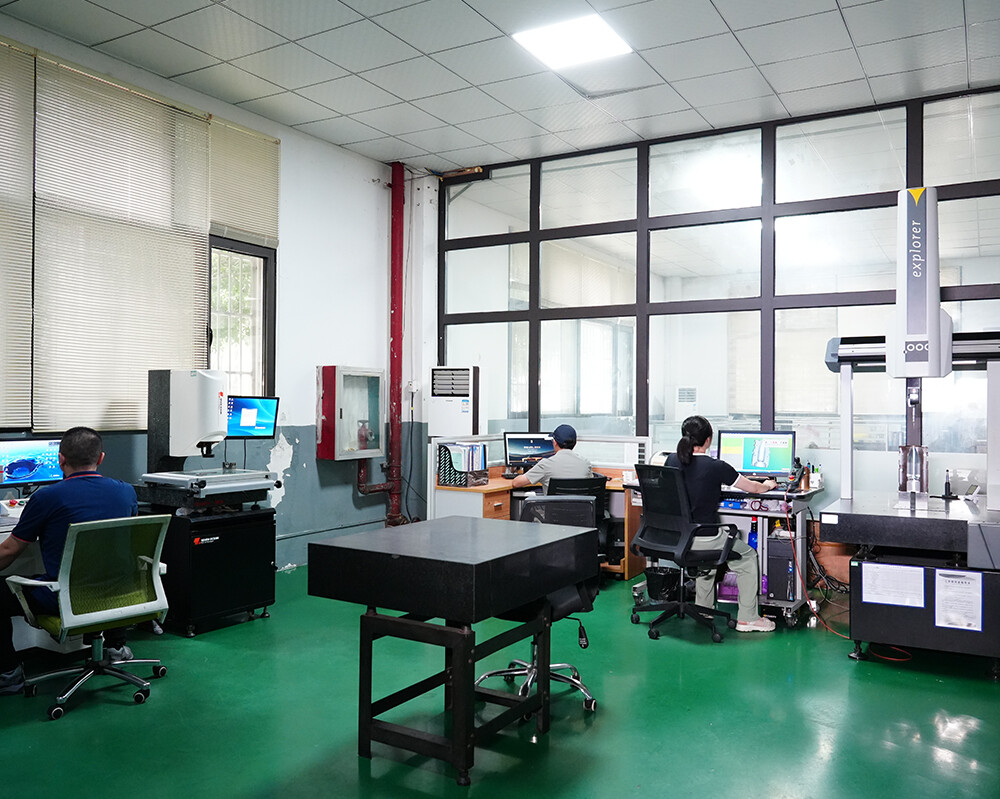
Usinage de moules de moulage par soufflage - Laboratoire de contrôle qualité
- Catégorie:Équipement de production
- Coups:54
- Date de sortie:2025-08-19
- Partager:
- Détails
Dans la phase de contrôle qualité de la fabrication de précision, une seule méthode de mesure ne peut réaliser la vérification complète des caractéristiques de moules complexes. L'évaluation dimensionnelle de différentes morphologies géométriques repose sur différents principes physiques de palpage, ce qui nous oblige à établir une matrice de métrologie englobant le palpage par contact, l'imagerie optique et la mesure linéaire de haute précision, pour répondre aux besoins d'acquisition de données complets, des dimensions spatiales macroscopiques à la qualité des bords microscopiques.
Aux nœuds d'inspection réels, la machine à mesurer tridimensionnelle (MMT) Hexagon assume les tâches d'évaluation centrales des tolérances géométriques (GD&T) 3D, telles que le profil de surface des courbes complexes, la tolérance de position des systèmes de multi-trous et la planéité des surfaces de référence d'assemblage critiques ; pour certains contours 2D microscopiques et coins intérieurs aigus sujets à l'interférence du palpeur, on passe au projecteur de profils optiques Xintian pour une mesure d'agrandissement optique sans contact ; tandis que la jauge de hauteur Mitutoyo est dédiée au verrouillage des dimensions en escalier de l'axe Z et des tolérances de profondeur. Ce n'est qu'en s'appuyant sur ce mécanisme de validation croisée basé sur différents principes de mesure que nous pouvons confirmer que chaque dimension critique dans la fabrication de moules et de pièces de rechange pour équipements (machines de soufflage, de remplissage et d'étiquetage) compatibles avec les marques Sidel, Krones, KHS, Tetra Pak, etc. se trouve dans une plage strictement contrôlée, empêchant les produits défectueux de passer au processus d'assemblage suivant.
L'imprimante laser dans la salle d'inspection n'est pas un périphérique de sortie bureautique standard, mais un terminal physique pour mettre en œuvre le système de traçabilité qualité. Après l'extraction des données des divers indicateurs de précision, le système génère automatiquement un code QR ou à barres dédié contenant le numéro de lot, les données de coordonnées MMT et les résultats de l'évaluation. Par gravure laser ou collage d'étiquettes, nous lions physiquement cette identité numérique à la pièce physique. Cette logique d'ingénierie "un article, un code" garantit que si un composant présente des écarts d'assemblage ultérieurement, le rapport d'inspection MMT d'origine peut être récupéré rétrospectivement, réalisant une traçabilité qualité du cycle de vie complet et une revue de processus.
L'intégration dite de l'usinage et de l'inspection ne concerne pas la proximité physique dans son essence d'ingénierie, mais plutôt une boucle fermée de données. Le rapport d'écart dimensionnel généré par la matrice de métrologie sert directement de paramètre d'entrée pour ajuster la compensation d'outil et corriger l'origine du système de coordonnées dans l'atelier d'usinage, transformant ainsi le tri passif a posteriori en un contrôle de processus proactif.


