


 cxl@jihengfeng.com
 English
 Español
 日本語
 العربية


- Ajustement de la compatibilité des moules et des équipements de moulage par soufflage : mesures techniques visant à améliorer la stabilité de la production
- Facteurs clés pour prolonger la durée de vie des moules de soufflage : 5 points essentiels pour éviter les erreurs courantes d'utilisation
- Moules pour moulage par étirage-soufflage vs moules pour moulage par extrusion-soufflage : comparaison des différences de processus et des scénarios d'application
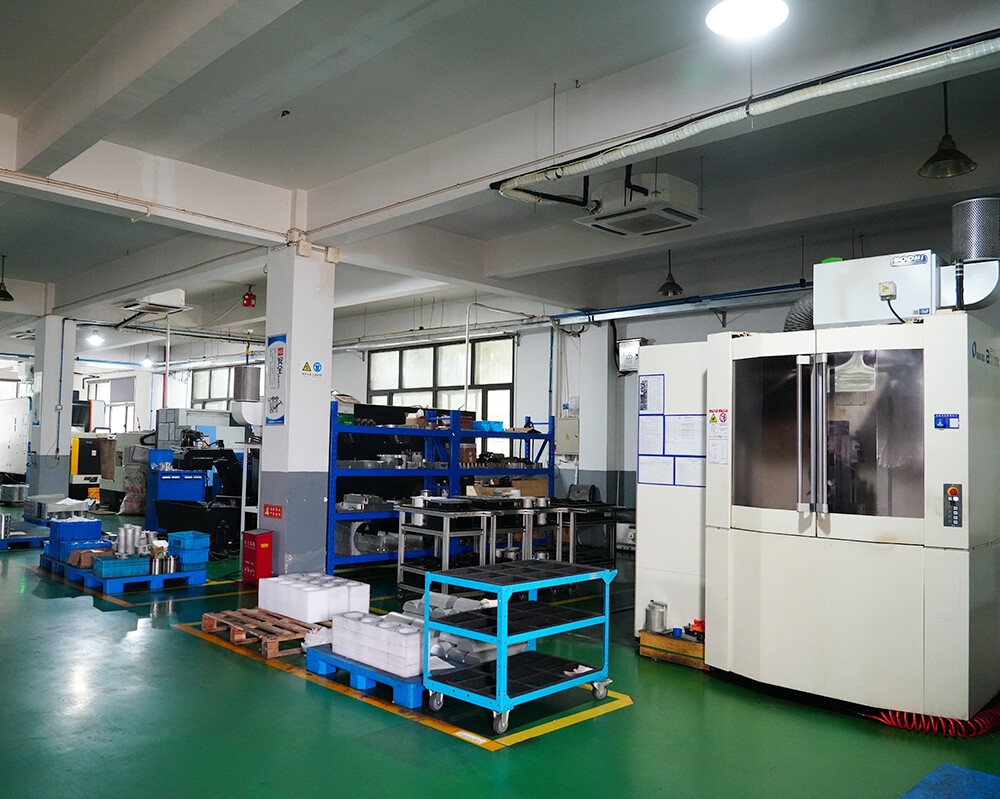
Usinage de moules de moulage par soufflage - Atelier d'usinage
- Catégorie:Équipement de production
- Coups:61
- Date de sortie:2025-08-19
- Partager:
- Détails
Dans le système de sous-traitance de moules et de pièces détachées non standards pour les machines d'emballage, la conception de la logistique de flux et du rythme des opérations dans l'atelier détermine directement l'efficacité de l'usinage et la stabilité dimensionnelle. Nous adoptons une logique d'agencement centrée sur les processus, divisant rationnellement les zones d'ébauchage, de semi-finition et de finition. Des étagères dédiées sont mises en place entre elles comme zones tampons pour les encours (WIP). L'objectif d'ingénierie principal de cette conception n'est pas seulement de réduire le temps d'attente des machines, mais surtout d'empêcher les contraintes résiduelles générées lors de l'ébauchage d'interférer avec les opérations de finition ultérieures, contrôlant ainsi la déformation à la source même du processus.
Pour répondre à la demande de pièces de rechange pour les lignes d'emballage de boissons haut de gamme, nous appliquons strictement des normes d'interchangeabilité élevée dans notre système de fabrication. Dans notre activité quotidienne, nous sommes principalement responsables de la fabrication de moules et de pièces de rechange pour équipements (machines de soufflage, de remplissage et d'étiquetage) compatibles avec les marques Sidel, Krones, KHS, Tetra Pak, etc. La difficulté d'usinage de ces pièces réside dans le fait qu'elles doivent non seulement satisfaire aux tolérances du dessin d'une seule pièce, mais aussi garantir la capacité de remplacement direct des produits d'un même lot, voire de lots différents, sur l'équipement du client. Par conséquent, une confirmation stricte de l'état du processus doit être effectuée à chaque nœud de transfert des encours, sans permettre aucun désalignement des référentiels.
Le contrôle de la zone de sous-traitance est un maillon critique de l'ensemble de la boucle de fabrication. Le système de rayonnage ici agit essentiellement comme le hub d'inspection qualité et de transfert entre les processus. Les pièces de différents matériaux et avec différents états de traitement thermique sont gérées par un positionnement fixe et classifié. Par exemple, les cycles d'usinage des composants de moules en aluminium et des glissières en acier inoxydable diffèrent considérablement. Grâce à l'isolation physique dans la zone tampon et aux cartes d'identité d'état, le mélange des matériaux est efficacement évité, et il est garanti que les semi-finis ne subiront pas de micro-variations dimensionnelles causées par des fluctuations de température ou d'humidité environnementales, ou de corrosion de surface, en attendant la finition ou le traitement externe.
Grâce à cette gestion de fabrication flexible basée sur les processus, nous réalisons une transition fluide du prototypage unitaire à la sous-traitance en série. L'équipe d'ingénierie n'a pas besoin de replanifier les trajets logistiques à chaque changement de commande pour des composants de marques différentes. Le mécanisme de transfert de matériaux standardisé, la documentation technique accompagnant les pièces et la claire division des zones de rayonnage rendent les données de l'ensemble du processus d'usinage entièrement traçables, garantissant fondamentalement la fiabilité de livraison des pièces détachées complexes pour machines d'emballage.


