


 cxl@jihengfeng.com
 English
 Español
 日本語
 العربية


- Ajustement de la compatibilité des moules et des équipements de moulage par soufflage : mesures techniques visant à améliorer la stabilité de la production
- Facteurs clés pour prolonger la durée de vie des moules de soufflage : 5 points essentiels pour éviter les erreurs courantes d'utilisation
- Moules pour moulage par étirage-soufflage vs moules pour moulage par extrusion-soufflage : comparaison des différences de processus et des scénarios d'application
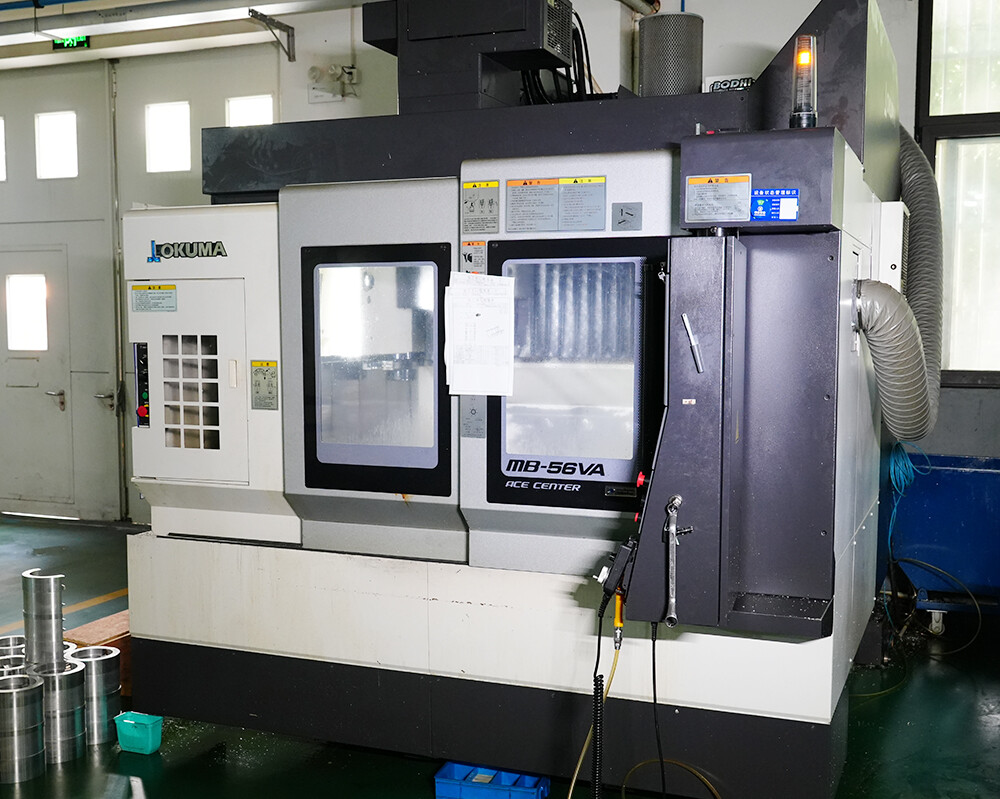
Usinage de moules de moulage par soufflage - Centre d'usinage à 3 axes Okuma (Japon) MB-56VA/B
- Catégorie:Équipement de production
- Coups:45
- Date de sortie:2025-08-19
- Partager:
- Détails
Dans la logique de coupe d'un centre d'usinage à 3 axes, une vitesse de broche de 30 000 tr/min ne vise pas à atteindre des taux d'enlèvement de matière extrêmes, mais plutôt à réaliser l'usinage à grande vitesse (HSM). La vitesse extrêmement élevée, combinée à une avance par dent au niveau micrométrique, permet de réduire la force de coupe ponctuelle à un strict minimum. Lors d'un déplacement rapide sur une grande course, le temps de contact entre l'outil et la pièce est extrêmement compressé, et la chaleur de coupe est évacuée avec les copeaux avant de pouvoir se diffuser dans le corps du moule. Cet effet d'isolation thermodynamique est la condition physique préalable pour atteindre une précision stable de 0,005 mm.
La difficulté d'ingénierie d'une structure à grande course réside dans l'erreur cumulée de pas et l'allongement thermique causés par les longues glissières. L'avantage principal de cette machine Okuma réside dans la capacité de réponse dynamique élevée de sa broche et de ses servomoteurs, qui permet de maintenir une erreur de suivi extrêmement faible lors des déplacements rapides sur de longues distances, supprimant les micro-vibrations. Cette combinaison d'une grande course et d'une grande précision dynamique nous permet de réaliser efficacement la fabrication de moules et de pièces de rechange pour équipements (machines de soufflage, de remplissage et d'étiquetage) compatibles avec les marques Sidel, Krones, KHS, Tetra Pak, etc., en particulier pour la mise en forme en une seule pose de structures à grande échelle comme les grandes plaques de base et les cadres de moules multi-empreintes, éliminant complètement le désalignement des raccords causé par les limites de course.
Du point de vue de l'économie de processus, pour un grand nombre de pièces moyennes et grandes dominées par des caractéristiques 2.5D, les équipements à 3 axes offrent un avantage d'efficacité irremplaçable. Comparés aux calculs vectoriels complexes et aux longs temps de préparation des équipements multi-axes, la génération de trajectoires d'outil et le réglage des référentiels de bridage pour l'usinage à 3 axes sont beaucoup plus directs. Face aux besoins de sous-traitance de composants de machines d'emballage en petites séries et à grande variété, cette caractéristique d'équipement à faible coût de changement de série et à haut taux d'utilisation constitue une base importante pour les capacités de fabrication agile de l'atelier.


