


 cxl@jihengfeng.com
 English
 Español
 日本語
 العربية


- Ajustement de la compatibilité des moules et des équipements de moulage par soufflage : mesures techniques visant à améliorer la stabilité de la production
- Facteurs clés pour prolonger la durée de vie des moules de soufflage : 5 points essentiels pour éviter les erreurs courantes d'utilisation
- Moules pour moulage par étirage-soufflage vs moules pour moulage par extrusion-soufflage : comparaison des différences de processus et des scénarios d'application
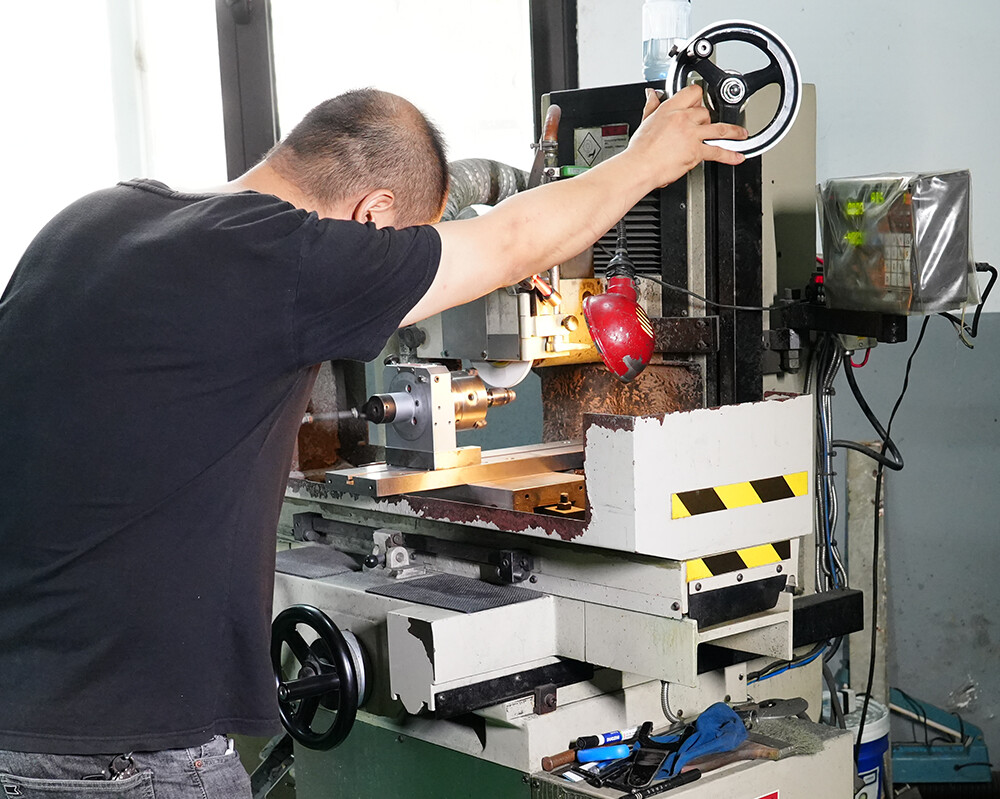
Usinage de moules de moulage par soufflage - Rectifieuse plane Okamoto (Japon)
- Catégorie:Équipement de production
- Coups:45
- Date de sortie:2025-08-19
- Partager:
- Détails
Dans la chaîne de processus de fabrication de précision, la nature physique de la rectification plane diffère fondamentalement du fraisage ou du tournage précédents. Le fraisage est un processus macroscopique de bris de copeaux qui introduit inévitablement de la chaleur de coupe et des contraintes résiduelles ; tandis que la rectifieuse plane de précision japonaise Okamoto ACC350II utilise un mécanisme microscopique de labour et de glissement avec un angle de dépouille négatif, où les grains abrasifs de la meule enlèvent le matériel au niveau micrométrique. Cette énergie spécifique de coupe extrêmement faible ne modifie pas la distribution des contraintes internes de la matrice de la pièce, ce qui est la condition physique préalable pour atteindre une précision d'usinage de ±0,001 mm.
Dans le fonctionnement des équipements d'emballage de haute gamme, la signification d'ingénierie de l'extrême planéité ne consiste pas simplement à respecter les normes dimensionnelles, mais à réaliser une « étanchéité hydrostatique » sur les surfaces d'accouplement rigides. Lorsque deux surfaces métalliques planes atteignent un état d'ajustement au niveau micrométrique, les surfaces d'accouplement peuvent bloquer la fuite de fluides ou de gaz haute pression sans nécessiter de joint d'étanchéité. C'est précisément sur la base de cette capacité d'usinage à ondulation de surface extrêmement faible et à planéité de niveau micrométrique que nous pouvons réaliser avec excellence la fabrication de moules et de pièces de rechange pour équipements (machines de soufflage, de remplissage et d'étiquetage) compatibles avec les marques Sidel, Krones, KHS, Tetra Pak, etc., en particulier pour les composants structurels de base tels que les blocs de vannes hydrauliques et les plaques de répartition de précision qui exigent une conformité de surface absolue.
De plus, associé à un accessoire tel qu'une tête à rectifier pour poinçons, les limites de processus de cet équipement sont grandement étendues. Il brise la limitation des rectifieuses planes traditionnelles qui ne peuvent usiner que des surfaces planes, utilisant un dispositif d'indexation de haute précision pour engager un mouvement d'engrènement avec la surface périphérique de la meule, permettant de rectifier directement des cercles extérieurs et des sections polygonales (telles que carrées, hexagonales). Cette solution de processus « une machine, plusieurs usages », lors de l'usinage de têtes d'estampage irrégulières ou de goupilles de positionnement pour machines de remplissage, élimine les erreurs de bridage entre différents équipements, garantissant la double convergence de la symétrie de la section polygonale et de la précision dimensionnelle.


